Bloqueos laterales y anillos de ubicación: una guía de selección para la alineación del molde
Los bloqueos laterales y los anillos de ubicación son los componentes de alineación que garantizan que las mitades del molde se cierren con precisión en cada ciclo. Si se equivocan, se producirán rebabas, variaciones en el espesor de las paredes y desgaste acelerado de los pasadores guía. Esta guía cubre los tipos, tamaños y criterios de selección para ambos componentes.
Bloqueos laterales (enclavamientos)
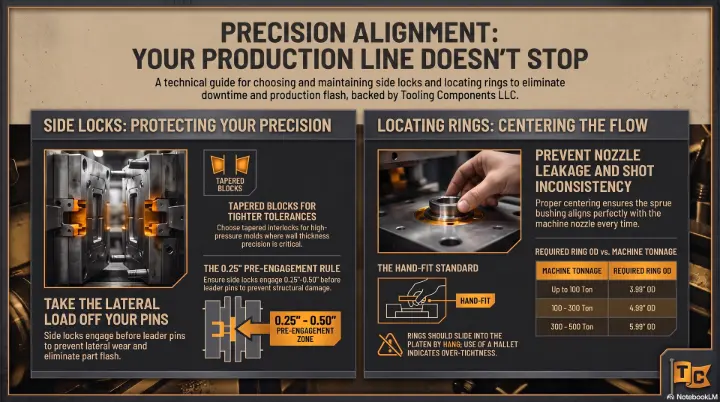
Los bloqueos laterales, también llamados enclavamientos o bloqueos de leva, proporcionan una alineación positiva entre las dos mitades del molde. Se acoplan antes de los pasadores guía y eliminan la carga lateral de los pasadores, lo que prolonga la vida útil de los pasadores y mejora la calidad de las piezas.
Tipos de bloqueos laterales
- Enclavamientos de pasador angular: El tipo más común. Un pasador angular macho en una mitad encaja con un casquillo hembra en la otra mitad. Disponible en versiones rectas o cónicas. La capacidad de carga depende del diámetro y el ángulo del pasador.
- Enclavamientos cónicos: Bloques cónicos macho-hembra que se bloquean con acción de acuñamiento. Mayor capacidad de carga lateral que los pasadores angulares. Se utiliza en moldes grandes o cuando la precisión del espesor de la pared es fundamental.
- Enclavamientos rectangulares: Bloques de lados planos para aplicaciones donde los enclavamientos redondos no encajan. Común en troqueles de estampado grandes.
- Enclavamientos de pernos extractores: Combina la alineación con el desmontaje función. Se utiliza en troqueles progresivos.
Criterios de selección de bloqueos laterales
- Tamaño del molde: los moldes más grandes necesitan más enclavamientos (normalmente de 2 a 4 juegos)
- Presión de la cavidad: una presión más alta requiere una sección transversal de enclavamiento más grande
- Tolerancia de pieza: una tolerancia de espesor de pared más estricta requiere enclavamientos cónicos
- Velocidad del ciclo: Los moldes de alta velocidad necesitan enclavamientos endurecidos y de baja fricción
- Material: H13 estándar; insertos de carburo para aplicaciones de desgaste extremo
Anillos de localización
Los anillos de localización centran el molde en la platina de la máquina de moldeo por inyección. Garantizan que el casquillo del bebedero se alinee con la boquilla de la máquina, evitando fugas de material e inconsistencias en el disparo.
Tamaño de los anillos de localización
El tamaño de los anillos de localización se determina según su diámetro exterior (OD), que coincide con el orificio de localización de la placa de la máquina. Tamaños estándar:
- 3.99" OD — para máquinas de hasta 100 toneladas
- 4.99" OD — para máquinas de 100 a 300 toneladas
- 5.99" OD — para máquinas de 300 a 500 toneladas
- 7.99" OD — para máquinas de más de 500 toneladas
Consejo: Siempre verifique el diámetro exterior del anillo de localización con las especificaciones específicas de la platina de su máquina. La tolerancia suele ser de -0,001" a -0,002" para un ajuste deslizante.
Tipos de anillos posicionadores
- Plano estándar: Anillo liso, el más común y económico
- Cónico: Autocentrado para una mejor alineación
- Aislado: Incluye aislamiento térmico para reducir la transferencia de calor del molde a la placa
- Extendida: Proyectos más profundos para máquinas con platos empotrados
- Dividido: Diseño de dos piezas para moldes con casquillos de bebedero no estándar
Prácticas recomendadas de instalación
- Los bloqueos laterales deben engancharse entre 0,25" y 0,50" antes de los pasadores guía. Esto evita que los pasadores se dañen debido a cargas laterales.
- Ajuste deslizante del anillo de ubicación: Debe deslizarse dentro de la placa con la mano. Si necesita un mazo, está demasiado apretado.
- Inspeccione los enclavamientos cada 50 000 ciclos. Busque excoriación, desgaste o pérdida de acoplamiento del cono.
- Reemplace los anillos de localización si el diámetro exterior muestra un desgaste superior a 0,002". Un anillo desgastado provoca desalineación de la boquilla y rebabas.
Obtenga rápidamente los componentes adecuados
Tooling Components cuenta con cerraduras laterales, anillos de localización y todos los componentes de alineación del molde. Tamaños estándar y personalizados disponibles. Cotización el mismo día para cada solicitud.
Llame al (814) 438-7657 o envíe un correo electrónico a sales@toolingcomponent.com.