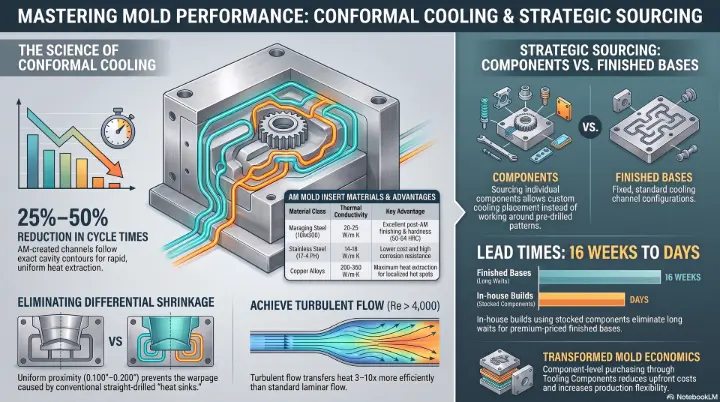
El enfriamiento conformal representa el avance más significativo en el diseño de moldes de inyección desde la introducción de los sistemas de canal caliente. Al utilizar la fabricación aditiva (AM) para crear canales de enfriamiento que siguen el contorno exacto de la superficie de la cavidad, en lugar de los canales de compromiso con perforación recta del mecanizado convencional, los diseñadores de moldes pueden lograr una extracción de calor uniforme en geometrías de piezas complejas, lo que reduce los tiempos de ciclo entre un 25 % y un 50 % y mejora la calidad de las piezas.
¿Por qué el enfriamiento convencional se queda corto?
Los canales de enfriamiento con perforación recta están limitados por los límites de la perforación helicoidal: los canales deben ser rectos, deben cruzarse en puntos precisos y no pueden seguir superficies de cavidades curvas. Esto significa que un panel de moldura de automóvil contorneado puede tener canales de enfriamiento que pasan a 0,500 pulgadas de la superficie de la cavidad en una zona y a 1,500 pulgadas en otra. Las zonas más cercanas se enfrían más rápido, lo que induce contracción diferencial, deformación y tensión residual. Las zonas más alejadas actúan como disipadores de calor, extendiendo el tiempo total del ciclo mientras el operador del molde espera a que la zona más caliente alcance la temperatura de expulsión.
Principios de diseño de enfriamiento conformal
Effective conformal cooling channel design follows five principles. 1. Uniform proximity: Channels maintain 0.100-0.200 inches from the cavity surface, varying by no more than ±0.020 inches. 2. Counter-flow arrangement: Coolant flows in opposite directions in adjacent channels to maintain a uniform temperature profile across the cavity surface. 3. Turbulent flow: Channel diameter and flow rate must be designed to maintain Reynolds numbers above 4,000 — turbulent flow transfers heat 3-10x more efficiently than laminar flow. 4. Balanced circuit length: In parallel cooling circuits, each branch should have approximately equal path length to maintain uniform pressure drop and flow rate. 5. Strategic inlet/outlet placement: Inlets should be placed at the hottest cavity zones; outlets at the coolest. This maintains the steepest possible thermal gradient across the heat transfer region.
Opciones de materiales para inserciones de moldes AM
Tres clases de materiales dominan la producción de insertos de enfriamiento conformal. Acero martensítico (18Ni300): la opción más común, que ofrece 50-54 HRC después del envejecimiento, excelente conductividad térmica (20-25 W/m·K) y buena maquinabilidad para acabado post-AM. Acero inoxidable (17-4 PH): menor coste, resistente a la corrosión, pero menor conductividad térmica (14-18 W/m·K). Aleaciones de cobre (Cu-Ni-Si, Cu-Cr-Zr): conductividad térmica más alta (200-350 W/m·K), ideal para puntos calientes que necesitan la máxima extracción de calor, pero limitado a aplicaciones de menor dureza. El cobre berilio (BeCu) ofrece el mejor rendimiento térmico, pero requiere estrictos protocolos de seguridad durante el mecanizado debido a la toxicidad del berilio.
Caso real: el abastecimiento a nivel de componentes transforma la economía del molde
Si bien el enfriamiento conformado representa la vanguardia de la gestión térmica del molde, hay una pregunta más fundamental a la que se enfrentan muchos talleres de moldes y troqueles: ¿debería comprar bases de molde terminadas o construirlas a partir de componentes?
Un taller, Marlan Tools, estaba gastando demasiado en el costo total de propiedad de las bases de moldes terminadas. Al obtener componentes individuales a través de componentes de herramientas (pasadores, manguitos, casquillos, rieles guía y otros elementos de construcción de moldes), obtuvieron la flexibilidad de construir moldes exactamente según sus especificaciones y, al mismo tiempo, reducir significativamente los costos.
El impacto en la gestión térmica
Construir moldes a partir de componentes en lugar de comprar bases terminadas le dio a Marlan Tools control directo sobre la colocación y el diseño de los canales de enfriamiento: un ventaja crítica para la gestión térmica. En lugar de trabajar con patrones de canales preperforados en bases de moldes estándar, podrían diseñar sistemas de enfriamiento optimizados para cada geometría de cavidad específica desde cero.
El resultado
El tiempo de entrega se redujo de 16 semanas para las bases de moldes terminadas a ciclos de construcción internos medidos en días. Los ahorros de costos iniciales fueron sustanciales. El taller ahora tiene componentes disponibles, lo que permite una construcción rápida de moldes sin tener que esperar largos plazos de entrega y bases terminadas de precio premium. Este nivel de control sobre todo el proceso de construcción del molde, desde la selección de componentes hasta el diseño del canal de enfriamiento, se traduce directamente en una mejor gestión térmica y tiempos de ciclo más rápidos.
Conclusión clave: para los talleres con capacidades de mecanizado internas, la compra a nivel de componentes a través de Tooling Components transforma tanto la estructura de costos como la flexibilidad de producción.