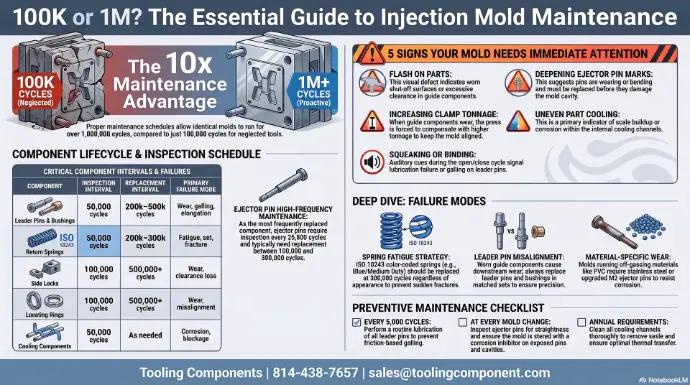
Mantenimiento de moldes: la diferencia entre ciclos de 100 000 y 1 M
Un molde de inyección es un ensamblaje de precisión. Cada componente, desde pasadores guía hasta manguitos expulsores y resortes de retorno, opera dentro de tolerancias estrictas. Cuando un componente se desgasta, acelera el desgaste de todos los demás.
En Tooling Components, hemos visto moldes que ejecutaron más de 1 millón de ciclos con el mantenimiento adecuado y moldes idénticos que fallaron a los 100 000 ciclos por negligencia. La diferencia no fue el acero para herramientas. Era el programa de mantenimiento.
Programa de inspección de componentes
| Componente | Intervalo de inspección | Intervalo de reemplazo | Modo de falla |
|---|---|---|---|
| Pasadores y bujes guía casquillos | Cada 50 000 ciclos | 200 000–500 000 ciclos | Desgaste, irritación, alargamiento |
| Pasadores expulsores | Cada 25 000 ciclos | 100 000–300 000 ciclos | Doblado, desgaste, rebaba |
| Resortes de retorno | Cada 50 000 ciclos | 200 000–300 000 ciclos | Fatiga, fraguado, fractura |
| Cerraduras laterales | Cada 100 000 ciclos | Más de 500 000 ciclos | Desgaste, pérdida de holgura |
| Anillos de ubicación | Cada 100 000 ciclos | Más de 500 000 ciclos | Desgaste, desalineación |
| Refrigeración componentes | Cada 50 000 ciclos | Según sea necesario | Corrosión, bloqueo |
Cinco Señales de que su molde necesita atención inmediata
- Rebabas en las piezas) indica superficies de cierre desgastadas o espacio excesivo en los componentes de la guía.
- Marcas del pasador eyector más profundas: los pasadores se desgastan o se doblan, por lo que es necesario reemplazarlos antes de que dañen la cavidad
- Tonelaje de sujeción en aumento: los componentes de la guía están desgastados, lo que obliga a la prensa a compensar
- Enfriamiento desigual de las piezas: revise los canales de enfriamiento para detectar acumulación de incrustaciones o corrosión
- Chirridos o atascamientos durante la apertura/cierre: falla de lubricación o fricción en los pasadores guía
Modos comunes de falla de los componentes
Pasadores expulsores
El componente que se reemplaza con más frecuencia en cualquier molde de inyección. Los pasadores eyectores fallan por:
- Doblado: un diámetro demasiado pequeño para la fuerza de expulsión requerida
- Desgaste: dureza inadecuada para el material del molde (actualice de H13 a M2 o acero inoxidable)
- Corrosión: en moldes con PVC o otros materiales que desprenden gases
Pasadores y bujes guía
Los componentes de guía desgastados causan desalineación, lo que acelera el desgaste en todos los componentes posteriores. Reemplazar en juegos combinados. Signos de desgaste: rayaduras visibles, aumento de la holgura medible o dimensiones de piezas inconsistentes.
Resortes de molde
Los resortes codificados por colores ISO 10243 tienen una vida útil definida. Un resorte azul (servicio medio) tiene una capacidad nominal de 300 000 ciclos con una deflexión del 25 %; después de eso, debe reemplazarse independientemente de su condición visible. Los resortes fallan sin previo aviso; un resorte fracturado puede dañar la cara del molde.
Lista de verificación de mantenimiento preventivo
- Lubrique los pasadores guía cada 5000 ciclos
- Inspeccione la rectitud de los pasadores eyectores en cada cambio de molde
- Reemplace los resortes según el programa de fatiga ISO 10243: no espere a que falle
- Limpieza de los canales de enfriamiento anualmente o según las recomendaciones del fabricante de resina
- Almacena moldes con inhibidor de corrosión en pasadores y cavidades expuestas
¿Necesita componentes de repuesto para el mantenimiento de su molde?
Disponemos de todos los tamaños estándar/ISO y podemos hacer referencias cruzadas de cualquier marca.
Llame al 814-438-7657 o envíe un correo electrónico a sales@toolingcomponent.com
Cotizaciones del mismo día. Entrega en caliente disponible dentro de 100 millas de Union City, PA.