Pasadores expulsores para moldeo por inyección: tipos, materiales y guía de selección
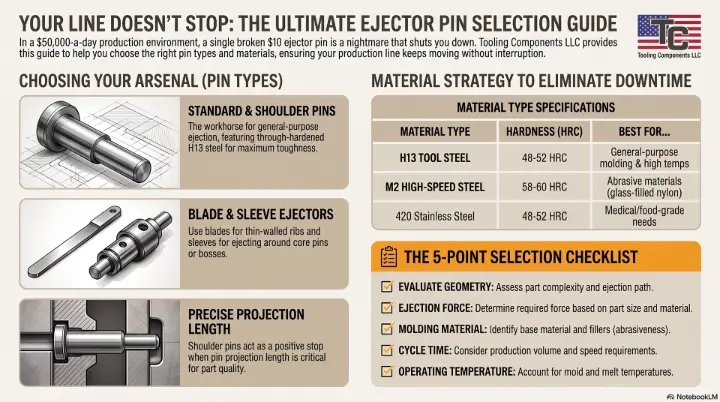
Los pasadores eyectores son uno de los componentes más críticos en un molde de inyección. Empujan la pieza terminada fuera de la cavidad del molde después del ciclo de enfriamiento. Elegir el pasador de expulsión incorrecto (o el material incorrecto) provoca daños en las piezas, rotura del pasador y costosos tiempos de inactividad.
Tipos de expulsor Pines
Pasadores eyectores estándar: El tipo más común. Fabricado en acero para herramientas H13 o equivalente, totalmente templado. Se utiliza para la expulsión de uso general en la mayoría de las aplicaciones de moldeo.
Pasadores eyectores de hombro: Presentan un diámetro de hombro más grande que actúa como un tope positivo. Se utiliza cuando la longitud precisa de proyección del pasador es fundamental.
Hoja Eyectores: Sección transversal plana y rectangular para expulsar piezas de paredes delgadas o nervaduras donde los pasadores redondos no encajan.
Expulsores de manguito: Pasadores huecos que se expulsan alrededor de un pasador central. Se utiliza para piezas con salientes, separadores o orificios pasantes.
Selección del material
Acero para herramientas H13: Opción estándar. Buena tenacidad y resistencia al desgaste. Adecuado para la mayoría de molduras de uso general. Endurecido completamente a 48-52 HRC.
Acero inoxidable (420 SS): para entornos médicos, de calidad alimentaria o corrosivos. Menor dureza (40-45 HRC) pero excelente resistencia a la corrosión.
Acero de alta velocidad M2: Mayor resistencia al desgaste para materiales abrasivos (nylon reforzado con fibra de vidrio, etc.). Dureza 58-60 HRC.
Pasadores nitrurados: Superficie endurecida para una mayor vida útil. El núcleo sigue siendo resistente mientras que la superficie alcanza más de 65 HRC.
Lista de verificación de selección
- Geometría de la pieza: ¿dónde pueden hacer contacto los pasadores sin dejar marcas?
- Fuerza de expulsión: ¿cuánta fuerza se requiere para liberar la pieza?
- Material que se está moldeando: los materiales abrasivos o rellenos de vidrio necesitan pasadores más duros
- Tiempo de ciclo: tiradas más largas requieren pasadores más resistentes al desgaste
- Temperatura de funcionamiento: los materiales de alta temperatura necesitan H13 o mejor