Mecanizar aceros para herramientas en estado templado (45 HRC y superiores) presenta un desafío fundamentalmente diferente al corte de materiales recocidos. Los grados de carburo estándar que funcionan bien en P-20 o 4140 se astillarán, formarán cráteres o se fracturarán en cuestión de minutos cuando se aplican a H-13 a 52 HRC o D-2 a 60 HRC. Seleccionar el grado, el recubrimiento y la geometría correctos de la herramienta de corte es esencial para una producción económica de componentes endurecidos de moldes y matrices.
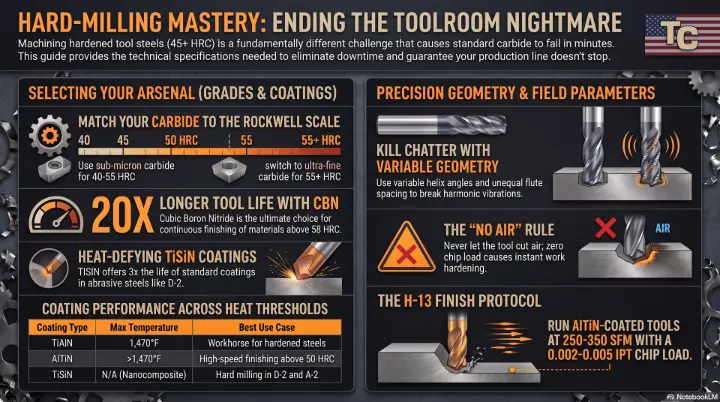
Calificaciones de carburo para aceros de herramientas endurecidos
No todos los carburos son iguales. Para los aceros para herramientas endurecidos, la variable clave es el porcentaje de aglutinante de cobalto. Carburo estándar (6-10 % cobalto): adecuado para materiales recocidos y preendurecidos de hasta 40 HRC. Carburo submicrónico (8-12 % cobalto): la estructura de grano más fino ofrece mayor resistencia al borde y al desgaste para materiales de 40 a 55 HRC. Carburo ultrafino (10-15 % cobalto): máxima tenacidad del borde para cortes interrumpidos y materiales superiores a 55 HRC. La compensación: un mayor contenido de cobalto aumenta la tenacidad pero reduce la resistencia al desgaste y la dureza en caliente. Las inserciones de CBN (nitruro de boro cúbico) son la mejor opción para el acabado continuo de materiales por encima de 58 HRC y ofrecen entre 10 y 20 veces más vida útil que el carburo en la misma aplicación.
Tecnología de recubrimiento Comparación
TiN (nitruro de titanio): recubrimiento de oro de uso general, válido para hasta 40 HRC. TiAlN (nitruro de aluminio y titanio): el caballo de batalla para aceros endurecidos, que mantiene la dureza a 1470 °F. El contenido de aluminio forma una capa protectora de óxido de aluminio a temperaturas de corte. AlTiN (nitruro de aluminio y titanio): mayor contenido de aluminio que TiAlN, mejor dureza en caliente y resistencia a la oxidación para acabados de alta velocidad de materiales superiores a 50 HRC. TiSiN (nitruro de silicio y titanio): revestimiento nanocompuesto para fresado duro que ofrece entre 2 y 3 veces más vida útil que el TiAlN en aceros para herramientas abrasivos como D-2 y A-2.
Consideraciones de geometría
Para los aceros para herramientas endurecidos, la preparación del filo es fundamental. Un borde afilado (de 0,001 a 0,003 pulgadas de radio) evita que se produzcan microastillas durante la entrada y salida. Los ángulos de hélice variables, comunes en los diseños modernos de fresas de extremo, rompen las vibraciones armónicas que provocan vibraciones en el mecanizado de cavidades profundas. El espaciamiento desigual entre canales altera aún más los patrones armónicos y debería ser estándar para cualquier aplicación de fresado en duro. Un ángulo de inclinación axial positivo (10°-15°) reduce las fuerzas de corte y la generación de calor, fundamental para mantener la integridad del borde a velocidades de corte elevadas.
Parámetros de aplicación
Para fresado de acabado H-13 a 50-52 HRC: use fresas de extremo de carburo submicrónicas recubiertas de AlTiN con geometría de hélice variable; velocidad de corte de 250-350 SFM; carga de chip de 0,002-0,005 IPT; compromiso radial del 5-10% del diámetro de la herramienta; profundidad axial de 0,2-0,5x el diámetro de la herramienta; y aplique chorro de aire o refrigerante a través de la herramienta para la evacuación de virutas. Mantenga una carga de viruta constante: dejar que la herramienta corte aire (carga de viruta cero) provoca un endurecimiento y un desgaste acelerado de los bordes.
Tooling Components cuenta con una gama completa de fresas de carburo, inserciones de CBN y herramientas especiales para aceros de herramientas endurecidos. Póngase en contacto con nuestro equipo técnico de ventas para obtener recomendaciones específicas para aplicaciones.